好商网

[氟橡胶圈]-视频-普定|平坝|西秀|黔南|毕节|黔东南|贵阳[氟橡胶圈]_安顺市(同城)(更新时间:2026-10-20 08:38:52)
更新时间:2026-10-20 08:38:52
Tags: 注塑产品



无需繁琐的文字描述,观看我们的视频,让注塑产品产品一览无余!
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 7天内 |
| 供货总量 | 9999 |
| 运费说明 | 电议 |
| 小起订 | 10 |
| 质量等级 | A |
| 是否厂家 | 是 |
| 产品材质 | PE PP PA POM PEEK PPS PU |
| 产品品牌 | 铭诺 |
| 发货城市 | 河北衡水 |
| 产品产地 | 河北衡水 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 产品颜色 | 定制 |
| 质保时间 | 180天 |
| 适用领域 | 各种机械设备 |
| 是否进口 | 否 |
| 质量认证 | 合格 |
| 范围 | 服务网络覆盖贵州省、贵阳市、遵义市、安顺市、铜仁市、六盘水市、毕节市、黔西南市、黔南市、黔东南市 西秀区、平坝区、普定县等区域。 |
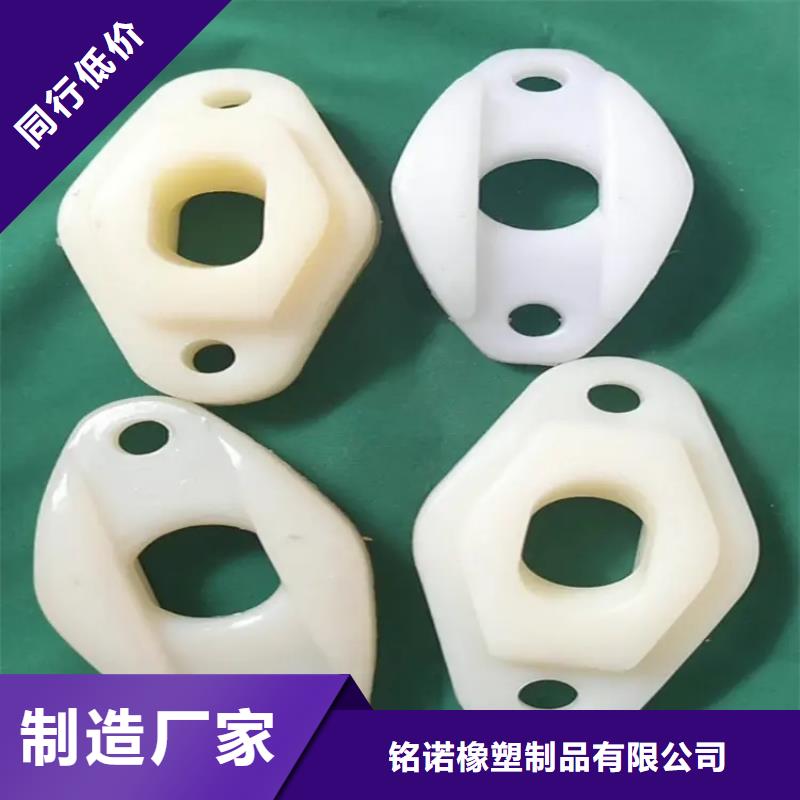
采购,库存充足,铭诺橡塑制品(安顺市分公司)mnxs3671厂家直销,闪电发货,价格优势,来电咨询即可销售9折优惠。联系人:杜鑫鑫-18631871991,地址:贵州省安顺市[景县景龙路南、杜桥镇草厂村西北]。

注塑产品 相关联的知识 2-1 材料中含有微量的水分,除了引起银条痕外,波流纹,白化,气泡等成型不良现象也会发生。对材料的流动性和热劣化等也有很坏的影响。 2-2 从料筒流向注嘴口流边、浇口的材料,如果温度变化的梯度太大,容易凡是材料的剪切。 2-3当模具的气体逸出场所变差的时候,也会发生银条痕。 解决的方法 3-1 即时:对材料完全燥。(用高温短时间干燥来做效果不好,普遍是以 85。C温度干燥 4 个小时)提高模具温度,降低加热料筒温度,对料简注射嘴进行保温。 3-2 短时间的:使流边变粗 3-3 长期的:避免设计制品厚度的差异,在制品厚度厚的地方附加上浇口
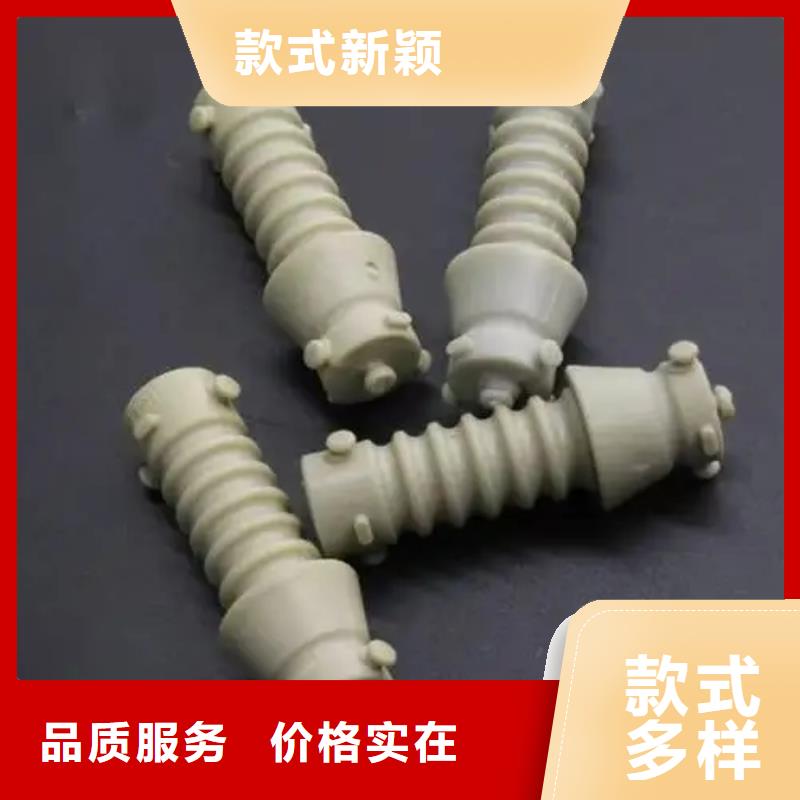
注塑产品 产生变形的原因 1-1 品的形状,特别是成形收缩率同制品厚度的关系而引起的残留应力。 l-2日于成型条华产生的残余应 1-3脱模时产生的残余应力 1-4由于冷却时间不足而引起变形 .相关联的知识 2-1 制品的变形(翘曲、弯曲、小纹)同产生纹的原因一样即制品内残余内应力。成型的设定条件应朝制品内应力的方向设定。即提高料筒温度、模具温度后,在材料流动性变好的状态下,射出压力不要太高。 22为了减少残余内应力,有进行退火处理,即在热变形温度 10度以下,小时以上的加热就有内应力的效果。但这种方式的退火因费用高而使用的不普遍。 2-3 如果模具的冷却水孔不能对制品进行均匀冷却,也会产生残余应力,这就意味着冷却水孔不能太浅。

注塑产品 解决方法: 3-1即时:下降射出压力 3-2 短期的:提高模具型腔光洁度。 3-3长期的:脱模斜度要足够,脱模销要布置平衡。 四. 由于材料的差异: 4-1ABS 容易发生白化。 4-2 流动性不好的材料在成型过程中容易产生熔结痕。 五。 参考事项: 5-1 在 ABS 的后加工(冷间加工)要考虑到制品的白化现象 5-2由于脱模剂而产生熔结痕容易分离,所以必须 避免5-3 按理说一般的熔结痕不应有特别弱的地方,但现实中在熔结痕地方破损的常见。5-4 熔结痕同裂纹的区分只要在制品上涂上墨水就能区分开来


大家都爱看